 0086-15068518279 (chinois)/001-5416026691 (anglais)


 En
Une meuleuse cylindrique CNC standard a été proposée pour un arbre cannelé, et le premier lot s'est avéré avec une rondeur acceptable mais un flanc de dent qui a échoué à l'inspection. Rien n'allait avec le bâti de la machine ou les axes d'alimentation. Le problème était de savoir comment la meule rencontrait la pièce. La rectification de forme consiste à habiller la meule selon la forme dont la pièce a besoin et à laisser cette meule façonnée couper directement le profil. Chaque fois que la géométrie de la pièce doit provenir du contour de la meule plutôt que d'une interpolation d'axe, vous avez affaire à une rectification de forme et la façon dont vous spécifiez une machine change en conséquence.
Ce que signifie réellement le meulage de forme dans l'atelier
Une meuleuse cylindrique conventionnelle traite la meule comme un cylindre simple et crée la forme de la pièce à partir de la rotation de la pièce, du déplacement de la table et de l'alimentation de la tête de meule. Le meulage de forme inverse cette logique. La roue est habillée selon un contour qui complète l'élément à produire, qu'il s'agisse d'une rainure cannelée, d'une forme de filetage, d'un rayon ou d'un profil de came, puis elle est introduite directement dans la pièce. Si la roue est suffisamment large, un pas axial d'une largeur de roue reproduit tout le profil de la pièce.
Deux conséquences pratiques s’ensuivent. Premièrement, le temps de cycle devient beaucoup moins sensible à la complexité du profil, car la forme est générée en un seul engagement plutôt que approchée par plusieurs axes se déplaçant en séquence. Deuxièmement, la précision du profil devient le miroir de la précision du dressage des roues. Si un rouleau de dressage s'use de 0,005 mm, la pièce reproduira fidèlement ces 0,005 mm, quelle que soit la qualité du reste de la machine. Meulage en plongée , où la roue avance perpendiculairement à la pièce au lieu de se déplacer le long de celle-ci, est la méthode d'alimentation la plus naturelle pour ces profils car la largeur de la roue est déjà adaptée à l'élément.
Le compromis entre le meulage de forme et le meulage interpolé
La rectification interpolée utilise une meule cylindrique simple, parfois avec un seul point de contact, et la fait parcourir un chemin programmé pour générer le contour. C'est flexible : changez de programme et vous avez une nouvelle forme, sans rouleau de dressage à commander. Pour les arcs doux et les changements de changement peu fréquents, c’est généralement la voie la moins chère.
La balance penche vers le broyage de forme lorsque le trait est étroit, profond et répété en volume. Parcourez ces points dans l’ordre :
- Taille du lot. Si le même profil se répète des milliers de fois, le coût d'un rouleau de dressage s'amortit rapidement. Sur une commande de cinquante pièces, ce n'est pas le cas.
- Largeur et profondeur du profil. Les fentes étroites, les petits rayons et les formes de dents favorisent une roue formée. Les courbes larges et peu profondes en justifient rarement une.
- Capacité d'habillage. Si le rouleau lui-même est difficile à fabriquer avec la précision requise, l’interpolation est la spécification la plus sûre.
- Fréquence de changement. Les ateliers à forte diversité et à faible volume sont généralement mieux servis par l'interpolation associée au dressage CNC.
 Rectifieuse cylindrique CNC série MK/MAK Notre rectifieuse cylindrique CNC de haute précision est conçue pour les environnements de fabrication nécessitant une précision dimensionnelle extrême et des finitions de surface impeccables. ... Voir le produit →
Ce qui détermine réellement la précision et la finition du meulage de forme
Le dressage de roues, la base de tout le processus
Il existe deux voies d'habillage de base. Un rouleau diamanté formé presse un contour fixe dans la meule, ou un outil diamanté monté sur CNC balaie le profil point par point tandis qu'un axe rotatif indexe la meule. Le dressage au rouleau est rapide et hautement reproductible d'un cycle de dressage à l'autre, ce qui convient à la production en volume. Le dressage CNC en un seul point est plus flexible et peut suivre des programmes de profil arbitraires, mais le cycle est plus lent et s'appuie fortement sur la précision de positionnement des axes rotatifs.
Quelle que soit la méthode choisie, l'intervalle de dressage doit être défini en fonction du nombre de pièces et non en fonction du modèle d'équipe. Le vitrage et le matage modifient rapidement le profil et l'effet apparaît d'abord dans la partie la plus étroite et la plus profonde de la forme.
Distribution de liquide de refroidissement et élimination des copeaux
L'arc de contact dans le meulage de forme est beaucoup plus large que dans le meulage cylindrique simple, et la majeure partie de la chaleur générée se trouve à l'intérieur de ce joint étroit. Le liquide de refroidissement a du mal à atteindre la zone de coupe car sa forme crée un espace restreint entre la meule et la pièce, en particulier à des profondeurs de coupe plus élevées. Ce sont des buses haute pression dirigées directement dans l’arc de contact, avec un débit adéquat et une filtration propre, qui résolvent réellement ce problème. Un refroidissement insuffisant produit des brûlures, un revenu de surface et une dérive de forme, et ces défauts sont les plus difficiles à retracer ultérieurement.
La manipulation des copeaux mérite la même attention. Le meulage de forme produit des copeaux plus longs et plus continus, et une alimentation en liquide de refroidissement mal filtrée les ramènera directement dans la zone de meulage.
Rigidité structurelle, stabilité thermique et inspection
La rectification de forme nécessite une force normale plus élevée que la rectification cylindrique conventionnelle, car la meule est en contact sur une largeur beaucoup plus grande à la fois. Le banc, l'axe de la poupée mobile et la contre-pointe doivent tous absorber cette charge sans fléchir. Une machine avec une excellente géométrie statique mais une rigidité dynamique insuffisante produira un profil qui varie sur la longueur de la pièce. La dérive thermique est l'autre moitié du même problème : une broche qui démarre à froid et se réchauffe tout au long du changement de vitesse déplace le profil de quelques microns au fil de la journée.
Lorsque les tolérances sont serrées, le jaugeage en cours de processus vaut l'investissement. Il détecte un profil usé pendant que le lot est encore en cours d'exécution, plutôt qu'après que les pièces ont été inspectées hors ligne.
 Rectifieuse cylindrique CNC de haute précision Notre rectifieuse cylindrique CNC de haute précision est conçue pour les environnements industriels nécessitant une précision dimensionnelle extrême, une répétabilité submicronique et une fla... Voir le produit →
Types de pièces adaptés au meulage de forme
Le processus est optimal sur les pièces ayant une section fixe, des caractéristiques étroites et une demande répétée :
- Arbres cannelés et arbres de moteur, où les rainures sont découpées en un seul engagement au lieu d'être fraisées dent par dent.
- Filetages, vis sans fin et vis sans fin, où la forme du filetage est garantie par la meule dressée plutôt que par la trajectoire de l'outil.
- Broches et outils de coupe longs, où la rectitude et la cohérence du profil doivent être maintenues sur toute la longueur.
- Cames, rayons et congés de vilebrequin, contours que la simple rectification cylindrique ne peut approximer qu'avec une interpolation multi-axes.
- Rouleaux, y compris ceux nécessitant des profils bombés, concaves ou CVC générés par dressage point par point en boucle fermée.
Certains constructeurs abordent ce travail avec des plateformes dédiées, comme Rectification cylindrique de profils CNC de haute précision systèmes dans lesquels l'axe de dressage et la résolution de contrôle sont spécifiés par rapport à la tolérance du profil de la pièce plutôt que compensés après coup.
Lorsqu'une pièce nécessite plusieurs caractéristiques rectifiées dans une seule configuration, par exemple un diamètre extérieur plus une face d'épaulement, ou un arbre trempé avec une surface externe et interne, une machine qui combine des opérations bat généralement deux machines à usage unique. Moins de configurations signifie moins de changements de données, et cela seul améliore la cohérence du profil.
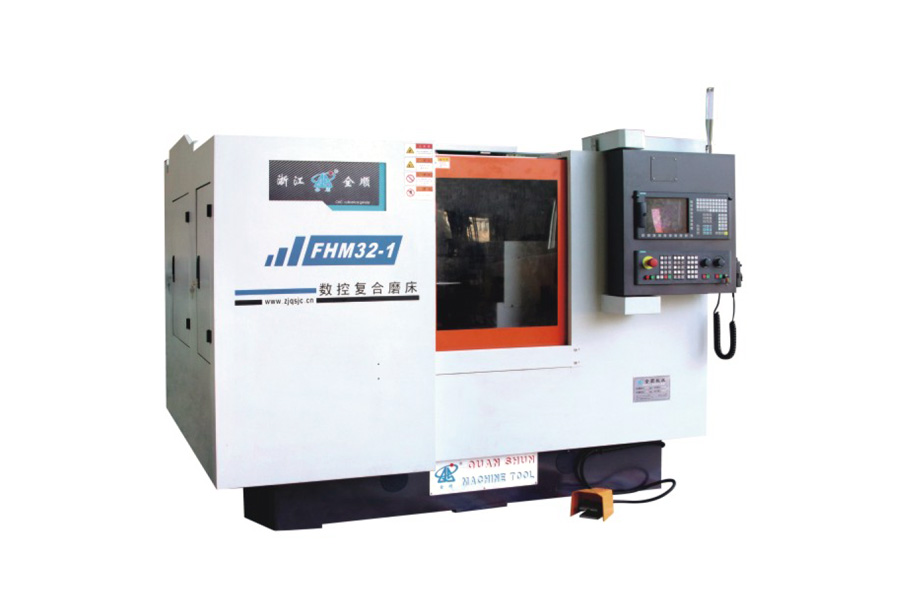 Rectifieuse composée CNC La rectifieuse composée CNC est la solution multitâche ultime conçue pour l'usinage de haute précision et en une seule configuration de pièces complexes. Equipé d'un h... Voir le produit →
Que vérifier avant d'acheter une rectifieuse de forme
Il est courant de trouver des capacités de meulage de forme revendiquées dans une fiche technique qui ne se matérialisent jamais au niveau du tranchant. Les points ci-dessous sont ceux qui déterminent les performances réelles.
| Exigence | Que confirmer | Pourquoi c'est important |
|---|---|---|
| Tolérance du profil | Comment le chiffre est défini et mesuré, et s'il est indiqué à chaud ou à froid | La précision du profil suit la précision du dressage, de sorte que la base de mesure décide de la classe de machine |
| Système d'habillage | Rouleau formé ou point unique CNC, plus résolution de l'axe rotatif | Définit le compromis entre la flexibilité du changement et la répétabilité du profil |
| Liquide de refroidissement et filtration | Pression de la buse, débit, qualité de filtration et positionnement de la buse | Une mauvaise couverture provoque des brûlures et des déformations des formes étroites avant que toute autre limite ne soit atteinte. |
| Rigidité structurelle | Capacité de force normale à la largeur de meule et à la profondeur de coupe maximales | Une rigidité insuffisante produit une dérive de conicité et de profil le long de la pièce à usiner |
| Méthode de contrôle | Jaugeage en cours de processus, jauges manuelles ou routine MMT hors ligne | Détermine la rapidité avec laquelle l'usure de la roue est détectée avant qu'elle n'atteigne la pièce |
| Temps de changement | Il est temps d'échanger un rouleau de pansement et de rétablir la référence | Limite directement la production réalisable dans une production à forte mixité et à faible volume |
Coût réel, capacité et risque d’achat
L’argent nécessaire au broyage est dépensé en exploitation et non en acquisition. Trois chiffres déterminent si le processus est rentable :
- La durée de vie du rouleau de dressage ou de l'outil diamanté et la durée du remplacement.
- La profondeur de dressage par cycle, qui définit la quantité de meule consommée au cours d'un cycle de production.
- Le rapport entre le temps de dressage et le temps de meulage, qui détermine si le cycle indiqué est réalisable.
L'erreur d'achat la plus courante consiste à acheter une machine en fonction de sa capacité de précision idéale tout en spécifiant l'ensemble de liquide de refroidissement et de filtration au niveau acceptable le plus bas. Cette machine découpera un profil correct lors de l'essai d'acceptation, puis dérivera une fois la production démarrée et les intervalles de dressage raccourciront. Un deuxième risque est de sous-estimer le changement. Si le remplacement d'un rouleau de dressage et la redéfinition prennent une demi-poste, un atelier qui change de profil deux fois par semaine aura du mal à récupérer son investissement, quelle que soit la précision de la machine sur papier.
La rectification de forme gagne sa place dans des conditions spécifiques : le profil doit provenir de la meule, le lot est suffisamment grand pour amortir l'outillage, le système de refroidissement et de filtration peut supporter un arc de contact large et la routine de dressage et d'inspection peut suivre le rythme de la production. Lorsque les quatre sont valables, le processus reproduit des contours complexes dans des cycles plus courts que ce que l'interpolation multi-axes peut gérer. Lorsqu'un d'entre eux manque, une meuleuse cylindrique conventionnelle avec dressage CNC est souvent la spécification la plus honnête, et le dire tôt coûte moins cher que de le découvrir dès le premier lot de production.


