 0086-15068518279 (chinois)/001-5416026691 (anglais)


 En
Réponse directe : La rectification cylindrique offre une précision dimensionnelle exceptionnelle (tolérances aussi strictes que ± 0,001 mm), une finition de surface supérieure (Ra 0,1-0,4 um), des taux d'enlèvement de matière élevés et une répétabilité constante sur les séries de production à grand volume. Il s'agit de la norme industrielle pour la finition des arbres, des roulements, des rouleaux et des composants cylindriques de précision utilisés dans la fabrication aérospatiale, automobile et hydraulique.
Qu’est-ce que la rectification cylindrique ?
La rectification cylindrique est un processus d'usinage qui utilise une meule abrasive pour enlever de la matière de la surface extérieure ou intérieure d'une pièce cylindrique, produisant ainsi une finition lisse et très précise. La pièce tourne sur son propre axe tandis que la meule enlève la matière par incréments contrôlés. Ce processus est largement appliqué aux composants tels que les arbres, les broches, les tiges, les axes et les tourillons.
Moderne Rectifieuse cylindrique CNC la technologie ajoute une commande numérique par ordinateur à ce processus, permettant des cycles entièrement automatisés, une coordination multi-axes et des stratégies de meulage programmables qui élargissent considérablement ce qui était autrefois possible avec les machines manuelles ou hydrauliques conventionnelles.
Meulage OD
Meule la surface cylindrique externe d'une pièce entre les centres ou en mandrin.
Meulage d'identification
Meule l'alésage ou le trou interne pour répondre aux exigences d'ajustement à tolérance serrée.
Meulage sans centre
Aucun luminaire requis ; les pièces sont soutenues par une lame de support de travail et une roue de régulation.
Meulage conique
Produit des surfaces coniques en décalant la pièce ou en faisant pivoter la tête de meule.
Principaux avantages de la rectification cylindrique
Les avantages suivants expliquent pourquoi la rectification cylindrique reste la méthode de finition privilégiée pour les composants rotatifs de précision dans les secteurs de l'industrie lourde, de l'aérospatiale et de l'ingénierie de précision.
01
Précision dimensionnelle exceptionnelle
La rectification cylindrique peut atteindre des tolérances aussi serrées que ±0,001 mm (1 micron), bien au-delà de ce que le tournage ou le fraisage peuvent offrir de manière fiable. Cela le rend essentiel pour les composants où l'ajustement, le jeu et les interférences doivent être contrôlés avec précision. (Source : Manuel des machines, 30e édition, Presse industrielle)
02
Qualité de finition de surface supérieure
Le meulage produit des valeurs de rugosité de surface comprises entre Ra 0,1 et 0,8 um, contre Ra 1,6 à 6,3 um typiques du tournage de finition. Cela réduit le frottement, l'usure et la rupture par fatigue dans les ensembles rotatifs tels que les sièges de roulement et les surfaces des tourillons. (Source : Manuel ASM, Vol. 16, Usinage)
03
Capacité à usiner des matériaux durs
Après traitement thermique, les métaux deviennent trop durs pour être tournés ou fraisés efficacement. La rectification cylindrique traite facilement les aciers trempés (jusqu'à 70 HRC), le carbure, la céramique et les aciers à outils trempés, ce qui en fait la seule méthode de finition viable pour de nombreux composants de qualité aérospatiale.
04
Haute répétabilité et cohérence
Les rectifieuses contrôlées par CNC répètent le même cycle avec une cohérence submicronique sur des milliers de pièces. Ceci est essentiel dans la production automobile et aérospatiale, où les variations d'un lot à l'autre doivent être éliminées. Des valeurs Cp/Cpk supérieures à 1,67 sont régulièrement réalisables sur les rectifieuses cylindriques CNC. (Source : Ingénierie Qualité, Marcel Dekker)
05
Polyvalence sur toute la géométrie des pièces
Moderne CNC cylindrical grinders can handle straight cylinders, tapers, stepped shafts, shoulders, and even complex contoured profiles using CNC interpolation. A single machine can accommodate a wide range of part families, reducing capital investment.
06
Distorsion thermique minimale
Avec une application appropriée du liquide de refroidissement et une profondeur de coupe contrôlée, le meulage cylindrique génère moins de chaleur par unité de matière enlevée par rapport au fraisage agressif. Cela préserve l’intégrité métallurgique des composants durcis, empêchant ainsi les effets de ramollissement ou de re-revenu de la surface.
07
Taux d'enlèvement de matière élevé (avec meules CBN/diamant)
Le meulage cylindrique à grande vitesse avec des meules superabrasives en CBN (nitrure de bore cubique) ou en diamant peut enlever de la matière à des taux supérieurs à 100 mm3/mm/s, rivalisant avec le tournage tout en conservant une qualité de finition de niveau meulage. (Source : Technologie de broyage, Stephen Malkin, Presse industrielle)
08
Automatisation et production sans éclairage
Les rectifieuses cylindriques CNC s'intègrent aux chargeurs robotisés, au jaugeage en cours de processus et aux systèmes de contrôle adaptatifs. Cela permet un fonctionnement sans surveillance, réduisant considérablement le coût de la main-d'œuvre par pièce et permettant des cycles de production continus 24h/24 et 7j/7.
Meulage cylindrique par rapport aux autres méthodes de finition
Le tableau ci-dessous compare la rectification cylindrique à d'autres processus de finition courants sur les paramètres de fabrication les plus critiques. (Source : Ingénierie et technologie de fabrication, Kalpakjian, Pearson)
| Paramètre | Rectification cylindrique | Terminer le tournage | Affûtage | Rodage |
|---|---|---|---|---|
| Tolérance (mm) | /-0,001 | /-0,01 | /-0,005 | /-0,0005 |
| Finition de surface (Ra um) | 0,1 - 0,8 | 1,6 - 6,3 | 0,1 - 0,4 | 0,025 - 0,1 |
| Capacité des matériaux durs | Excellent (jusqu'à 70 HRC) | Limité (en dessous de 45 HRC) | Bien | Bien |
| Taux d'enlèvement de matière | Élevé (avec CBN) | Très élevé | Faible | Très faible |
| Potentiel d'automatisation | Très élevé (CNC Robotic) | Élevé | Moyen | Faible |
| Applications typiques | Arbres, roulements, rouleaux | Tournage général | Alésages du moteur | Pièces optiques et de jauge |
Applications industrielles clés
La rectification cylindrique est déployée dans des industries exigeantes où la précision dimensionnelle affecte directement la sécurité, l'efficacité et la durée de vie des produits.
Automobile
Les vilebrequins, les arbres à cames, les arbres de transmission, les essieux moteurs et les surfaces des tambours de frein nécessitent un meulage pour respecter les tolérances d'assemblage.
Aérospatiale
Les arbres de turbine, les composants de train d'atterrissage et les tiges de vérin exigent des tolérances ultra-serrées et une excellente intégrité de surface.
Hydraulique
Les tiges de vérins hydrauliques et les arbres de pompe nécessitent une finition de surface et une rondeur de haute qualité pour une étanchéité efficace et une longue durée de vie.
Outils et matrices
Les broches de moule de précision, les poinçons et les gabarits sont meulés à la taille finale après durcissement pour conserver la géométrie et la dureté.
Roulements
Les bagues de roulement intérieures et extérieures sont rectifiées avec des tolérances au micron pour garantir une rotation fluide et un minimum de vibrations sous charge.
Énergie / Production d'électricité
Les tourillons de rotor de générateur, les arbres tronqués de turbine et les arbres de turbine de pompe reposent sur une rectification cylindrique pour la précision et la fiabilité.
Notre série de rectifieuses cylindriques CNC
Nous proposons une gamme complète de Rectifieuse cylindrique CNC modèles conçus pour différentes exigences de production, tailles de pièces et niveaux de précision. Chaque machine intègre une commande CNC avancée, des structures robustes en fonte et des systèmes de broche de haute précision pour offrir des performances de meulage constantes.
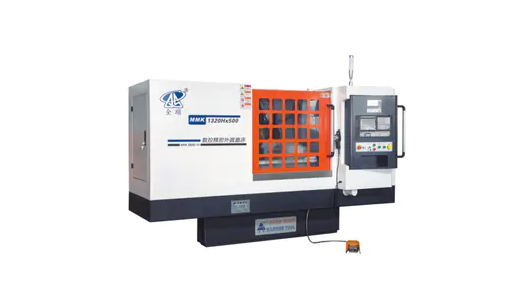
Rectifieuse cylindrique CNC MK / MAK Series
Série Standard
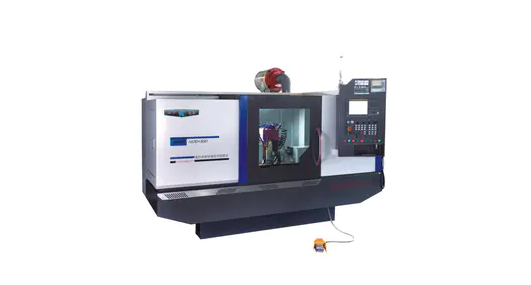
Rectifieuse cylindrique CNC de haute précision
Haute précision
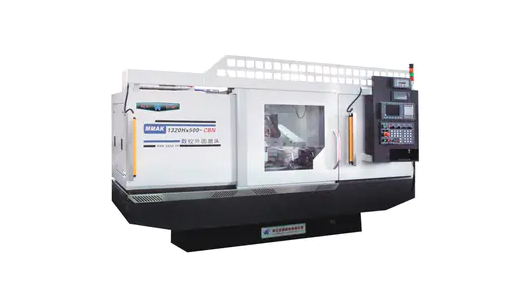
Rectifieuse cylindrique CNC à grande vitesse
Haute vitesse
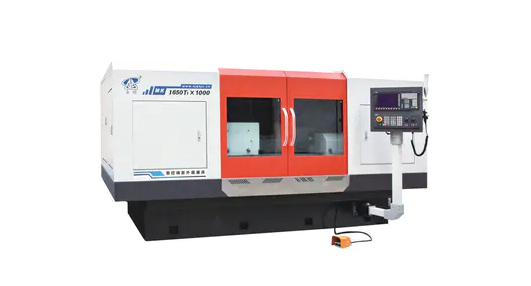
Rectifieuse cylindrique CNC with Mobile Wheel Holder
Tête de roue mobile
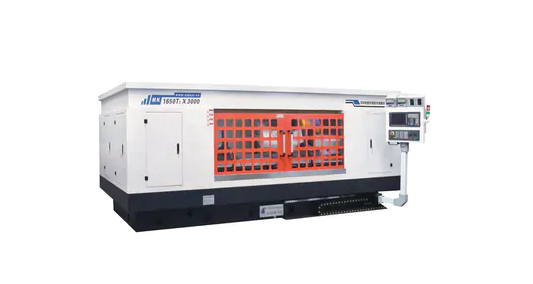
Rectifieuse cylindrique CNC à double tête de roue
Tête de roue double
Facteurs techniques qui maximisent les avantages du broyage
Pour profiter pleinement des avantages de la rectification cylindrique, plusieurs paramètres du processus doivent être correctement configurés :
| Facteur | Recommandation | Effet sur la sortie |
|---|---|---|
| Spécification de la roue | CBN pour l'acier trempé ; Corindon pour acier général | Détermine le MRR, la durée de vie des roues et la charge thermique |
| Vitesse des roues | 45 - 120 m/s (meulage à grande vitesse) | Élevéer speed improves finish; reduces chip thickness |
| Vitesse de la pièce | 15 - 30 m/min (meulage OD) | Affecte la finition de surface et l'apport thermique |
| Profondeur de coupe | Rugueux : 0,01-0,05 mm ; Finition : 0,002-0,005 mm | Contrôle la précision dimensionnelle et la rugosité de la surface |
| Débit du liquide de refroidissement | Élevé-pressure, high-volume flood or through-wheel delivery | Empêche les dommages thermiques ; évacue les copeaux de la roue |
| Intervalle de pansement | Habillage continu (CD) ou en cours pour les pièces critiques | Maintient le tranchant des roues ; assure une géométrie de coupe cohérente |
| Jaugeage en cours de processus | Mesure active du diamètre pendant le cycle de meulage | Élimine le dépassement ; compense automatiquement la croissance thermique |
Foire aux questions
Quels matériaux peuvent être meulés cylindriquement ?
La rectification cylindrique traite pratiquement tous les matériaux métalliques, notamment l'acier au carbone, l'acier allié, l'acier inoxydable, la fonte, l'acier à outils trempé, le carbure cémenté, le titane et même certaines céramiques. Le facteur de sélection clé est le type de meule abrasive adapté au matériau de la pièce à usiner.
Comment la rectification cylindrique CNC améliore-t-elle la productivité ?
La commande CNC automatise l'ensemble du cycle de meulage, y compris la passe d'ébauche, la passe semi-finie, la passe de finition, l'étincelle et la rétraction. Combinés au chargement robotisé et à la jauge en cours de processus, les temps non productifs diminuent considérablement. Des études montrent que la rectification CNC réduit le temps de cycle de 30 à 60 % par rapport aux opérations de rectification manuelle. (Source : Journal d'ingénierie de fabrication des PME)
Quelle est la finition de surface typique obtenue avec la rectification cylindrique ?
Le broyage cylindrique standard atteint Ra 0,4 à 0,8 um. Avec des meules CBN superabrasives, des broches à grande vitesse et des conditions de processus optimales, des valeurs Ra de 0,1 um ou inférieures sont possibles - équivalentes au tournage dur plus la superfinition en une seule opération.
La rectification cylindrique est-elle adaptée à la production en petites séries ?
Oui. Les rectifieuses cylindriques CNC modernes permettent un changement rapide avec un dressage de meule programmable, des programmes de pièces stockés et des changements rapides de porte-pièces. Les temps de préparation ont été réduits à moins de 20 minutes pour de nombreuses familles de pièces, rendant la production en petits lots, voire en une seule pièce, économiquement viable.
Quelle est la différence entre la rectification cylindrique en plongée et la rectification cylindrique transversale ?
Lors de la rectification en plongée (en avance), la meule s'enfonce radialement dans la pièce pour meuler une zone spécifique - idéale pour les sections courtes, étagées ou profilées. En rectification transversale, la meule se déplace axialement le long de la pièce à usiner lorsqu'elle est en contact - adaptée aux arbres longs et aux diamètres continus. De nombreuses machines CNC combinent les deux méthodes dans un seul programme de pièce.
Conclusion
La rectification cylindrique occupe une position unique dans la fabrication de précision : c'est le seul processus qui offre simultanément une précision dimensionnelle au micron, une excellente finition de surface et la capacité d'usiner des matériaux entièrement durcis à des taux productifs. Lorsqu’il est alimenté par une technologie CNC moderne, il devient la pierre angulaire flexible, automatisée et hautement reproductible de toute opération d’usinage de précision.
Que vous fassiez la finition de vilebrequins automobiles en grand volume, que vous usiniez des arbres de turbines aérospatiales selon des tolérances ultra-serrées ou que vous produisiez des tiges de vérins hydrauliques pour des applications d'étanchéité exigeantes, un Rectifieuse cylindrique CNC offre une combinaison de capacité de processus, de potentiel d'automatisation et de fiabilité à long terme qu'aucun autre processus de finition ne peut égaler.


