 0086-15068518279 (chinois)/001-5416026691 (anglais)


 En
Lorsque l'on compare les systèmes de rectification NC (commande numérique) et CNC (commande numérique par ordinateur), Rectifieuses cylindriques CNC représentent un progrès décisif en matière de précision, de répétabilité et d’efficacité de production . Pour les fabricants exigeant des tolérances serrées (souvent de l'ordre de ±0,001 mm) et un rendement constant sur de grands volumes de production, les rectifieuses cylindriques CNC ne constituent pas simplement une mise à niveau ; ils constituent l'épine dorsale opérationnelle qui comble le fossé entre les systèmes CN existants et la production moderne entièrement automatisée.
Comprendre ce qui sépare ces deux technologies et pourquoi les rectifieuses cylindriques CNC occupent un rôle si essentiel aide les ingénieurs et les équipes d'approvisionnement à prendre des décisions éclairées concernant l'investissement dans les équipements et la conception des processus.
NC vs CNC : ce qui diffère réellement sous le capot
Les systèmes CN fonctionnent à partir de bandes pré-perforées ou d'instructions séquentielles fixes. Une fois qu'un programme est chargé, la machine l'exécute sans retour ni autocorrection. Les systèmes CNC, en revanche, utilisent un contrôleur basé sur un microprocesseur qui lit, ajuste et stocke en permanence les programmes sous forme numérique. Cette différence architecturale a de profondes conséquences pratiques.
| Caractéristique | Système CN | Système CNC |
|---|---|---|
| Stockage du programme | Bande perforée / séquence fixe | Mémoire numérique (programmes illimités) |
| Commentaires en temps réel | Aucun | Boucle de rétroaction continue du capteur |
| Réglage des paramètres | Reprogrammation manuelle requise | Modifications à l'écran en quelques secondes |
| Contrôle d'axe | Généralement 2 axes | 2 à 5 axes simultanément |
| Répétabilité | ±0,01 mm typique | ±0,001 mm ou mieux |
| Dépendance de l'opérateur | Élevé | Faible à modéré |
Dans le domaine de la rectification cylindrique en particulier, ces différences se traduisent directement par la qualité de l'état de surface, la précision dimensionnelle et le temps de changement, trois paramètres qui définissent la rentabilité de la fabrication de précision.
Pourquoi Meuleuses cylindriques CNC Occupez le juste milieu
Les meuleuses cylindriques CNC se situent à l’intersection de l’artisanat manuel de haute précision et des lignes de production entièrement automatisées. Ils sont suffisamment sophistiqués pour gérer des géométries complexes (rectification conique, arbres multi-diamètres, formes de filetage) mais suffisamment flexibles pour être reprogrammés pour une nouvelle pièce en quelques minutes plutôt qu'en quelques heures.
Cette flexibilité est la valeur déterminante. Prenons l’exemple d’un atelier produisant des arbres aérospatiaux par lots de 50 à 200 unités. Une meuleuse CN nécessiterait une reconfiguration physique et potentiellement un technicien de configuration qualifié pour chaque nouveau numéro de pièce. Une rectifieuse cylindrique CNC récupère le programme enregistré, exécute un cycle de dressage automatique des meules et commence la production. réduisant le temps d'installation de 2 à 4 heures à moins de 30 minutes dans de nombreuses applications du monde réel.
Capacités de processus clés que la CN ne peut pas égaler
- Jaugeage en cours de processus : La mesure active pendant la rectification permet au contrôleur de compenser automatiquement l'usure de la meule, en maintenant le diamètre dans les limites de tolérance sans intervention de l'opérateur.
- Dressage automatique des roues : Les contrôleurs CNC exécutent des routines de dressage à intervalles programmés, garantissant une géométrie de roue et une finition de surface constantes tout au long d'un cycle de production.
- Cycles de meulage en plusieurs étapes : Les passes d'ébauche, de semi-finition et de finition avec différentes vitesses d'avance peuvent être programmées en un seul cycle automatique, optimisant à la fois le taux d'enlèvement de matière et la qualité de surface finale.
- Rectification de contours complexes : L'interpolation simultanée des axes X et Z permet la production de surfaces courbes ou profilées qui sont géométriquement impossibles sur une machine CN standard.
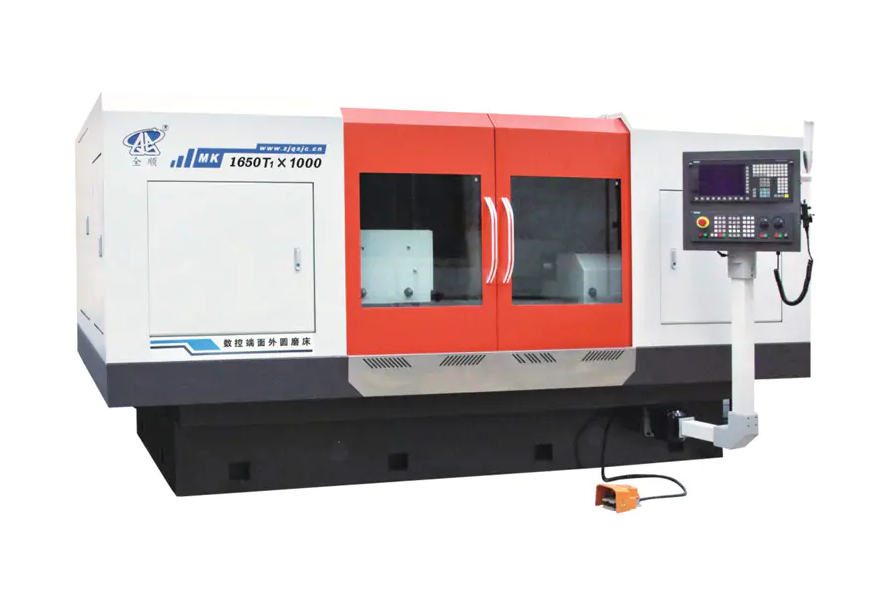
Benchmarks de précision : quoi Rectification cylindrique CNC Réalise réellement
La précision n'est pas une affirmation abstraite : elle est mesurable et les chiffres sont importants lors de la spécification des composants des roulements, des cylindres hydrauliques, des boîtes de vitesses ou des arbres de turbine.
- Tolérance dimensionnelle : Les rectifieuses cylindriques CNC de qualité production atteignent régulièrement des tolérances de diamètre IT5 (environ ±0,001 mm sur un arbre de 50 mm), les systèmes haut de gamme atteignant IT4 ou IT3 dans des environnements contrôlés.
- Finition superficielle : Les valeurs Ra de 0,2 à 0,4 µm sont standard pour le meulage de finition ; avec des meules à grains fins et des paramètres contrôlés, un Ra inférieur à 0,1 µm est réalisable.
- Rondeur : Les systèmes CNC équipés de broches à tête de travail hydrostatiques peuvent atteindre des erreurs de rondeur inférieures à 0,2 µm, ce qui est critique pour la rectification des bagues de roulement.
- Cylindricité : Sur une longueur de pièce de 500 mm, des écarts de cylindricité de 1 à 3 µm sont réalisables avec un étalonnage approprié de la machine et une compensation thermique.
En comparaison, les rectifieuses cylindriques CN offrent généralement des tolérances comprises entre IT7 et IT6, ce qui est adéquat pour les composants mécaniques généraux mais insuffisant pour les roulements de précision, les composants d'injection de carburant ou les arbres de dispositifs médicaux.
Industries où Meuleuses cylindriques CNC Sont non négociables
Plusieurs secteurs dépendent de la rectification cylindrique CNC comme une étape critique du processus et non comme une commodité :
Composants de transmission automobile
Les arbres à cames, les vilebrequins, les arbres de transmission et les bagues de capteurs ABS nécessitent un meulage jusqu'à IT5 ou mieux, avec des finitions de surface inférieures à 0,4 µm Ra. Les équipementiers automobiles à grand volume utilisent généralement des rectifieuses cylindriques CNC dans des cellules automatisées, atteignant des temps de cycle inférieurs à 90 secondes par pièce pour les arbres de diamètre moyen.
Aéronautique et Défense
Les actionneurs de trains d'atterrissage, les formes de pied d'aube de turbine et les tiroirs de vannes hydrauliques exigent à la fois une précision extrême et une traçabilité complète des processus. Les systèmes CNC fournissent la piste d'audit numérique (enregistrant les vitesses d'alimentation réelles, les intervalles de dressage et les données de mesure en cours de processus) exigées par les normes de qualité aérospatiale.
Fabrication de roulements
La rectification des bagues intérieures et extérieures des roulements de précision (grades ABEC 5, 7 et 9) représente peut-être l'application la plus exigeante de la rectification cylindrique. Les roulements ABEC 7 nécessitent une rondeur inférieure à 2,5 µm et des tolérances de diamètre de ±2,5 µm, réalisables uniquement avec des systèmes CNC équipés de jauges actives et de bases de machines amorties par les vibrations.
Fabrication de dispositifs médicaux
Les tiges d'instruments chirurgicaux, les tiges d'implants orthopédiques et les composants de pièces à main dentaires sont meulés à partir d'alliages de titane et d'acier inoxydable selon des tolérances de ± 0,005 mm ou plus. Les exigences de biocompatibilité exigent en outre des surfaces sans bavures et sans rayures, des résultats qui dépendent entièrement de paramètres de meulage CNC précis et reproductibles.
Meuleuse cylindrique CNC Configurations : faire correspondre le type de machine à l'application
Toutes les meuleuses cylindriques CNC n’ont pas le même objectif. Les principales configurations ciblent chacune des géométries de pièces et des scénarios de production spécifiques :
| Type de machine | Type de pièce | Application typique |
|---|---|---|
| Meuleuse universelle OD/ID | Diamètres externes et internes | Ateliers de travail, prototype, production mixte |
| Meuleuse CNC sans centre | Barres, broches, rouleaux (aucun centre requis) | Élevé-volume pin and roller production |
| Meuleuse d'arbre à cames/vilebrequin CNC | Arbres multilobes ou excentriques | Composants de moteurs automobiles |
| Meuleuse de fil CNC | Arbres filetés, vis-mères | Vis-mères de précision, arbres de vis à billes |
| Meuleuse plongeante CNC | Caractéristiques courtes et de diamètre spécifique | Sièges de roulement, meulage des tourillons |
Choisir la mauvaise configuration (par exemple, utiliser une rectifieuse universelle de diamètre extérieur pour une application d'arbre à cames à grand volume) entraîne des temps de cycle deux à trois fois plus longs qu'une rectifieuse d'arbre à cames CNC dédiée avec interpolation sur l'axe C.
Facteurs opérationnels critiques qui déterminent les résultats de la rectification CNC
Posséder une meuleuse cylindrique CNC ne garantit pas automatiquement la précision. Plusieurs variables opérationnelles doivent être gérées pour extraire toutes les capacités de la machine :
Stabilité thermique
Le meulage génère de la chaleur qui provoque l’expansion de la pièce et du bâti de la machine. Un changement de température de seulement 1°C dans un arbre en acier de 300 mm de long provoque un changement dimensionnel d'environ 3,5 µm. Les rectifieuses CNC utilisées pour les travaux submicroniques nécessitent un liquide de refroidissement à température contrôlée, des protocoles de préchauffage de la machine de 30 à 60 minutes et des salles de rectification climatisées maintenues à 20°C ±0,5°C.
Sélection et habillage des roues
Les spécifications de l'abrasif (type de grain, taille des grains, dureté de liaison et structure) doivent correspondre au matériau de la pièce à usiner, à la finition requise et au taux d'enlèvement. Une roue mal adaptée sur une machine CNC produit les mêmes mauvais résultats que sur une machine CN. Les paramètres de dressage des meules (avance, profondeur, taux de recouvrement) programmés dans le cycle CNC sont aussi critiques que les paramètres de rectification eux-mêmes.
Tenue de travail et alignement
Le meulage entre centres nécessite des points morts correctement rectifiés et alignés. Un faux-rond de seulement 5 µm au centre peut se traduire directement par une erreur de rondeur dans la pièce finie. Les lunettes pour les pièces longues doivent être positionnées et ajustées correctement, car la commande CNC ne peut pas compenser le désalignement mécanique dans la configuration du maintien de la pièce.
Intégration de la jauge en cours de processus
Les meuleuses cylindriques CNC modernes équipées de jauges à air ou à contact mesurent le diamètre de la pièce pendant le meulage. La jauge transmet des données en temps réel au contrôleur, qui ajuste automatiquement l'alimentation pour compenser l'usure de la roue. Sans cette boucle de rétroaction, les opérateurs doivent effectuer des mesures et des décalages manuels, réintroduisant ainsi la variabilité humaine que les systèmes CNC sont conçus pour éliminer.
Quand la rectification CN a encore du sens
Malgré les avantages évidents des systèmes CNC, la rectification cylindrique CN conserve des applications légitimes dans des contextes spécifiques :
- Une production simple et dédiée : La production en grand volume d'un seul composant d'une pièce géométriquement simple (par exemple, une goupille cylindrique simple selon la tolérance IT7) peut ne pas justifier le coût et la complexité plus élevés de l'équipement CNC.
- Ateliers d'entretien à petit budget : Les installations effectuant occasionnellement un reconditionnement en interne d'arbres usés, où des tolérances de ±0,01 à 0,02 mm sont acceptables, peuvent faire fonctionner efficacement les meuleuses CN.
- Régions avec une expertise CNC limitée : Dans certains environnements de fabrication, les machines à commande numérique sont préférées car elles s'appuient sur des compétences mécaniques plutôt que sur des connaissances en programmation, bien que ce soit une considération de plus en plus rare à mesure que la formation des opérateurs CNC est devenue largement accessible.
Pour toute application nécessitant des tolérances plus strictes que IT6, des géométries complexes, des variantes de pièces multiples ou une traçabilité documentée des processus, la rectification CN est fonctionnellement inadéquate et ne constitue pas une alternative économique.
Intégration avec les écosystèmes de fabrication modernes
Les rectifieuses cylindriques CNC fonctionnent de plus en plus non pas comme des machines autonomes mais comme des nœuds en réseau dans des environnements de fabrication numérique. Cette capacité d'intégration est absente des systèmes CN et représente une autre dimension du fossé technologique :
- Connectivité DNC (Direct Numerical Control) : Les programmes sont transmis d'un serveur central au contrôleur de la machine, éliminant ainsi le chargement manuel des programmes et réduisant le risque d'utilisation de programmes pièce obsolètes.
- Exportation de données SPC : Les mesures des jauges en cours de processus sont enregistrées et exportées vers un logiciel de contrôle statistique du processus, permettant une surveillance Cpk en temps réel et une détection précoce de la dérive du processus, avant que des pièces hors tolérance ne soient produites.
- Intégration des robots : Les rectifieuses CNC dotées d'interfaces de communication standardisées (OPC-UA, MTConnect) peuvent être intégrées dans des cellules de chargement/déchargement automatisées, permettant des opérations de rectification sans effort pendant les heures de travail.
- Maintenance prédictive : Les capteurs de vibrations et la surveillance de la charge de broche fournissent des données aux plates-formes d'analyse qui prédisent les problèmes de vitrage des roues, d'usure des roulements ou du système de refroidissement avant qu'ils n'entraînent des rebuts ou des dommages à la machine.
Une cellule de rectification cylindrique CNC entièrement intégrée peut réduire les taux de rebut de 60 à 80 % par rapport aux processus CN dépendants de l'opérateur. , basé sur des études de cas documentées dans des environnements de fournisseurs automobiles où les valeurs Cpk se sont améliorées de moins de 1,0 à plus de 1,67 après la transition vers la CNC avec jaugeage actif.
Sélection d'un Meuleuse cylindrique CNC : Liste de contrôle des spécifications pratiques
Lors de l'évaluation des rectifieuses cylindriques CNC pour une application spécifique, les paramètres de spécification suivants doivent être vérifiés par rapport aux exigences de production :
- Longueur de meulage et diamètre d'oscillation : Assurez-vous que la capacité de la machine couvre les dimensions maximales de la pièce avec marge.
- Précision de la broche de la tête de travail et de la contre-pointe : Demander des spécifications de faux-rond ; les applications de précision nécessitent un faux-rond de broche inférieur à 1 µm.
- Nombre d'axes CNC : Les deux axes (X, Z) couvrent la plupart des travaux cylindriques ; ajoutez l'axe C pour les formes non rondes, l'axe B pour le pivot de l'accessoire de meulage interne.
- Configuration de la tête de roue : Les têtes à une, deux ou plusieurs roues affectent la flexibilité ; Les têtes jumelées permettent un meulage simultané OD et ID.
- Système de jaugeage : Le jaugeage de l'air en cours de processus est préféré pour sa précision ; la jauge post-traitement avec retour de décalage automatique est le minimum pour un fonctionnement sans personnel.
- Plateforme de contrôleur : Vérifier la disponibilité des cycles de meulage spécifiques à l'application (oscillation, plongée, traversée) et la compatibilité avec les systèmes DNC de l'usine.
- Filtration du système de refroidissement : Le meulage à grains fins pour un Ra inférieur à 0,2 µm nécessite un liquide de refroidissement filtré à 10 µm ou plus fin pour éviter les rayures de surface causées par les particules abrasives.


