 0086-15068518279 (chinois)/001-5416026691 (anglais)


 En
Pour utiliser une rectifieuse cylindrique CNC, vous devez d'abord serrer la pièce et régler l'outil. Ensuite, saisissez ou appelez le programme d'usinage (code G) dans le système CNC. Réglez la vitesse de la meule, la vitesse d'avance et le système de refroidissement marche/arrêt via le panneau de commande. Enfin, démarrez le mode cycle automatique pour un meulage de précision. L'opération principale consiste à assurer une correspondance précise entre l'axe de la pièce à usiner et la trajectoire de mouvement de la meule pour atteindre des tolérances dimensionnelles au niveau du micron et des exigences de rugosité de surface.
Comprendre les composants de base d'une rectifieuse cylindrique CNC
Avant de se plonger dans le processus opérationnel, il est essentiel de comprendre la structure de base des équipements de rectification de précision. Un Rectifieuse cylindrique CNC se compose principalement d'un lit, d'une poupée mobile (entraînant la rotation de la pièce), d'une contre-pointe, d'une tête de meule (montant la meule) et du système de commande numérique CNC crucial.
Système CNC : Responsable du contrôle de la liaison entre l'axe X (avance de la meule) et l'axe Z (mouvement longitudinal de la table).
Servomoteur : Assure la stabilité de la précision de l'alimentation, affectant directement l'effet de la rectification cylindrique externe.
Procédures de fonctionnement détaillées pour une rectifieuse cylindrique CNC
1. Mise sous tension et retour d'origine
Après la mise sous tension, une opération « zéro retour » doit être effectuée. Cela permet à la rectifieuse CNC d'établir son système de coordonnées mécaniques, garantissant ainsi la précision absolue des trajectoires d'usinage ultérieures.
2. Serrage et alignement de la pièce
Sélectionnez le support du trou central ou le serrage du mandrin en fonction de la forme de la pièce. Utilisez un indicateur à cadran pour vérifier le faux-rond radial de la pièce afin de garantir la douceur de l'axe de rotation.
3. Programmation et saisie
Importez le programme d'usinage via la saisie manuelle des données (MDI) ou une clé USB. Le programme doit comprendre :
- Paramètres de vitesse linéaire de la meule
- Paramètres d'alimentation segmentés pour le meulage grossier, le meulage fin et le meulage sans étincelles
- Données de compensation pour le dressage de la meule
4. Réglage de l'outil et réglage des coordonnées de la pièce
Déterminez la position de référence de la meule et la surface de la pièce à l'aide d'un outil de réglage ou de la méthode "Spark Test". Cette étape détermine la précision initiale de l'usinage CNC.
5. Usinage et refroidissement automatiques
Démarrez la buse du liquide de refroidissement (en l'alignant avec le point de meulage) et cliquez sur « Démarrage du cycle ». Les opérateurs doivent surveiller le processus de meulage grâce à une surveillance du bruit et des étincelles.
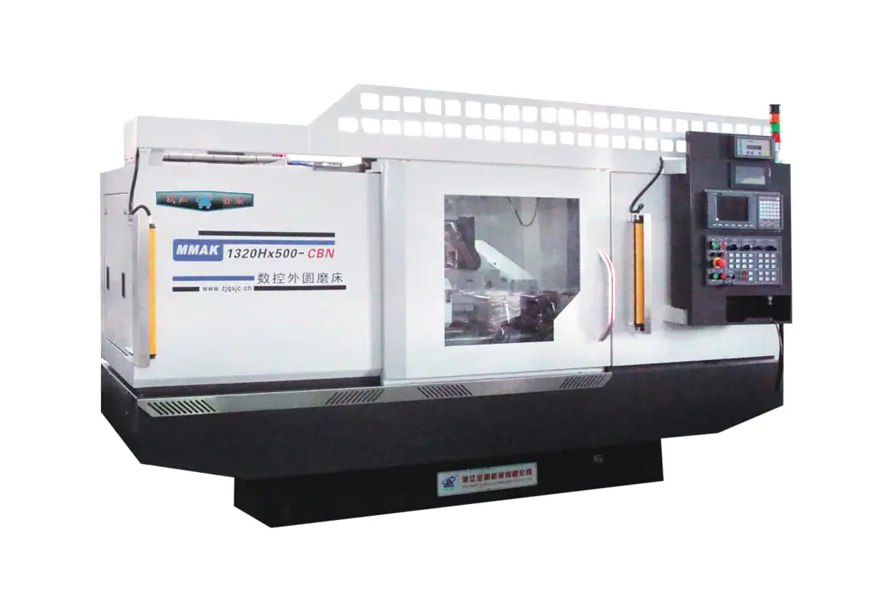
Éléments essentiels pour améliorer la qualité d'usinage dans les rectifieuses cylindriques CNC
S'appuyer simplement sur des programmes d'automatisation n'est pas suffisant pour le fonctionnement Rectifieuse cylindrique CNCs . Pour obtenir un usinage de précision submicronique, une optimisation approfondie est nécessaire en trois dimensions : l’état de la roue, le contrôle de la déformation thermique et les données de positionnement.
1. Dressage de précision et entretien des caractéristiques de la meule
La microstructure de la meule détermine directement l'état de surface de la meulage cylindrique externe. Bien que le système CNC puisse contrôler l'avance, il ne peut pas modifier automatiquement l'état d'émoussement de la meule.
Détails techniques : La netteté du dresseur de diamants doit être maintenue. La vitesse d'avance longitudinale pendant le dressage doit être ajustée de manière flexible en fonction des exigences de la rectification d'ébauche et de finition : une vitesse d'avance plus élevée peut être utilisée pour le dressage grossier afin d'améliorer l'efficacité de coupe, tandis qu'une très faible vitesse d'avance est requise pour la finition afin d'induire un micro-meulage des bords sur la surface de la meule.
Valeur : Un pansement régulier et scientifique prévient efficacement les marques de broutage en surface (lignes ondulées) et réduit considérablement le risque de brûlures par meulage.
2. Stabilité thermique dynamique et gestion du liquide de refroidissement
Le broyage est essentiellement un processus d’élimination à haute énergie qui génère une chaleur de broyage importante. Dans les équipements de rectification de précision, la déformation thermique est un « tueur caché » conduisant à des écarts dimensionnels.
Détails techniques : Le liquide de refroidissement refroidit non seulement la surface, mais élimine également les débris de meulage et empêche le colmatage des meules. Un système de refroidissement à température constante est recommandé pour garantir que la température du liquide de refroidissement fluctue en synchronisation avec la température du plateau de la machine. Simultanément, l'angle de la buse du liquide de refroidissement doit être précisément orienté vers la « zone en forme de coin » de la zone de broyage afin de maximiser l'échange thermique.
Valeur : Une bonne gestion de l'équilibre thermique contrôle efficacement la dilatation thermique radiale de la pièce, garantissant que la cohérence dimensionnelle reste dans des tolérances minimales lors de l'usinage continu d'un lot de pièces.
3. Données physiques et intégrité du trou central
Pour Rectifieuse cylindrique CNCs en utilisant des supports centraux, le trou central de la pièce est sa référence géométrique de rotation.
Détails techniques : Avant le serrage, les trous centraux aux deux extrémités de la pièce doivent être rigoureusement inspectés pour déceler des bosses, des calamines d'oxyde ou des éclats. Il est recommandé d'utiliser des centres rectifiés de haute précision et d'appliquer une graisse haute pression dédiée sur les surfaces de contact. Si le trou central présente une erreur géométrique de 0,01 mm, après grossissement rotatif, l'erreur reflétée dans la rondeur de la pièce peut augmenter de façon exponentielle.
Valeur : Garantir la propreté et la rondeur de la position de référence est fondamental pour obtenir un usinage à haute coaxialité et rondeur élevée, et constitue également une condition préalable pour maximiser la répétabilité du système CNC.
Précautions de sécurité : Lors de l'utilisation d'un équipement de meulage automatisé, un équipement de protection approprié doit être porté. Il est strictement interdit d'ouvrir la porte de sécurité lorsque la meule tourne à grande vitesse, et la meule doit être vérifiée régulièrement pour déceler des fissures afin d'éviter tout risque d'explosion en cas de rotation à grande vitesse.
L'utilisation compétente des rectifieuses cylindriques CNC nécessite non seulement une compréhension de la programmation logicielle, mais également une sensibilité aux paramètres d'assemblage mécanique et de processus.


