 0086-15068518279 (chinois)/001-5416026691 (anglais)


 En
Réponse directe
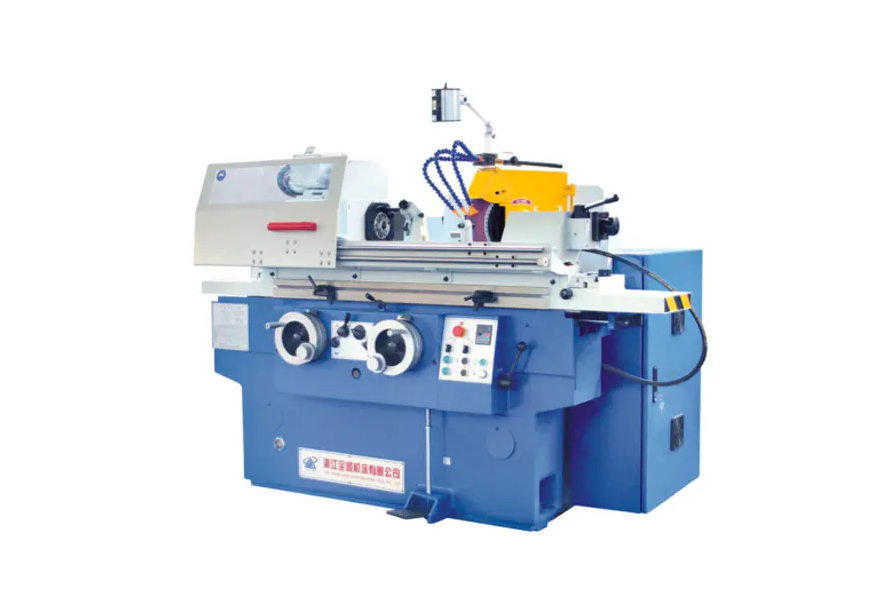
A rectifieuse fonctionne en faisant tourner une meule abrasive à grande vitesse contre une pièce à usiner pour enlever le matériau par abrasion, façonnant la surface selon des tolérances dimensionnelles précises. Les grains abrasifs de la meule agissent comme des milliers de micro-arêtes de coupe, chacune éliminant de minuscules copeaux de matériau à chaque passage.
Mécanisme de base
La physique derrière l’enlèvement de matière
À sa base, une rectifieuse convertit l’énergie de rotation en action de coupe abrasive. La meule tourne à des vitesses de surface généralement comprises entre 20 et 45 m/s , en appuyant contre la pièce avec une force contrôlée. Chaque grain abrasif – généralement de l'oxyde d'aluminium, du carbure de silicium ou du nitrure de bore cubique (CBN) – agit comme un outil de coupe à un seul point fonctionnant à l'échelle microscopique.
Lorsqu'un grain entre en contact avec la pièce, trois choses se produisent en séquence :
- Déformation élastique — le grain comprime la surface avant le début de la coupe
- Labour en plastique — le matériau est poussé latéralement, formant des crêtes
- Formation de copeaux — le grain cisaille un micro-copeau exempt du matériau de base
Ce processus se répète des millions de fois par minute sur toute la face de la meule, produisant la finition lisse caractéristique pour laquelle le meulage est connu. Des valeurs de rugosité de surface de Ra 0,1 à 1,6 micromètres sont régulièrement obtenues – plus fines que n'importe quelle opération de tournage ou de fraisage.
45 m/s
Vitesse maximale typique de la surface de la roue
Ra 0,1 μm
Rugosité de surface réalisable
0,001 mm
Plage de tolérance dimensionnelle
Anatomie
Composants clés et ce qu'ils font
Meule
L'outil de coupe. Composé de grains abrasifs liés entre eux (liants vitrifiés, résinoïdes ou caoutchouc). La qualité des meules (dureté) et la structure (espacement des grains) sont sélectionnées en fonction des exigences en matière de matériaux et de finition.
Tête de roue/broche
Abrite le moteur de broche et les roulements qui font tourner la roue. La rigidité de la broche est essentielle : même un faux-rond de 0,001 mm provoque des marques de broutage sur la surface finie.
Table de travail
Maintient et traverse la pièce. Sur les meuleuses planes, la table effectue un mouvement de va-et-vient ou tourne. Sur les meuleuses cylindriques, la table se déplace le long de l'axe Z pendant que la pièce tourne.
Commode
Un outil à pointe de diamant qui réaffûte périodiquement la meule en cassant les grains émoussés et en restaurant la géométrie de la meule. Sans dressage, l’efficacité du meulage diminue fortement et la qualité de la surface se dégrade.
Système de refroidissement
Délivre du liquide de coupe (huile soluble dans l'eau ou liquide de refroidissement synthétique) à des débits de 20 à 100 L/min à la zone de meulage. Le liquide de refroidissement réduit la chaleur (les températures dans la zone de meulage peuvent dépasser localement 1 000 °C), élimine les copeaux et lubrifie la coupe.
Mécanisme d'alimentation
Contrôle la profondeur d'engagement de la meule dans la pièce (avance/profondeur de coupe). Les mécanismes d'alimentation de précision se résolvent par incréments de 0,001 mm, permettant l'élimination des micro-matériaux qui distingue le meulage des processus de coupe plus grossiers.
Types de machines
Principaux types et leurs principes de fonctionnement
Différentes géométries nécessitent des configurations de machines fondamentalement différentes. Vous trouverez ci-dessous les quatre types les plus couramment utilisés dans la production industrielle :
| Type de machine | Mouvement de la pièce | Mouvement de la roue | Tolérance typique | Application commune |
| Meuleuse de surface | Table alternative ou rotative | Rotation, descente par passage | /- 0,005mm | Plaques plates, moules, outillages |
| Broyeur cylindrique | Tourne entre les centres | Tourne, traverse axialement | /- 0,002mm | Arbres, axes, rouleaux |
| Broyeur sans centre | Alimenté par roue de régulation | Roue de régulation de meule | /- 0,001mm | Barres, tubes, pièces gros volumes |
| Broyeur interne | Tourne (ou reste immobile) | La petite roue tourne à l'intérieur de l'alésage | /- 0,003mm | Chemins de roulement, vérins hydrauliques |
Plongée profonde
Comment le meulage sans centre permet d'obtenir un débit exceptionnel
La rectification sans centre est la forme de rectification cylindrique la plus productive car elle élimine entièrement le montage des pièces. La pièce repose sur une lame entre deux roues :
- Meule (grande, grande vitesse) effectue la coupe proprement dite à des vitesses allant jusqu'à 60 m/s
- Roue de régulation (plus petit, incliné de 1 à 6 degrés) contrôle la vitesse de rotation de la pièce et l'avance axiale
En inclinant la roue de régulation, la pièce est simultanément tournée et poussée axialement à travers la machine — une méthode appelée rectification « à passage continu ». Un broyeur de production sans centre peut traiter plus de 1 000 petites pièces cylindriques par heure sans opérateur de chargement/déchargement entre les pièces.
Cela fait de la rectification sans centre le processus standard pour les composants à grand volume tels que les tiges de soupapes automobiles (tolérances de /- 0,003 mm sur un diamètre de 6 mm) et les rouleaux de roulement.
Contrôle des processus
Paramètres critiques qui régissent les performances de meulage
Les résultats du broyage sont déterminés par quatre variables de processus en interaction. Un mauvais réglage de l'un d'entre eux entraîne soit une mauvaise finition de surface, une erreur dimensionnelle ou des dommages thermiques (brûlures).
Vitesse de roue (Vs)
Une vitesse de meule plus élevée signifie que chaque grain élimine un copeau plus fin, réduisant ainsi les forces de coupe et améliorant la finition, mais augmente la génération de chaleur. C'est pour cette raison que les meules CBN fonctionnent entre 80 et 120 m/s en rectification à grande vitesse (HSG).
Vitesse de la pièce (Vw)
Un mouvement plus rapide de la pièce augmente le taux d'enlèvement de matière (MRR) mais augmente la charge de copeaux. Le rapport de vitesse Vs/Vw varie généralement de 60 : 1 à 120 : 1 dans les applications de rectification de précision.
Profondeur de coupe (ae)
Les passes d'ébauche peuvent utiliser ae = 0,05 mm ; les passes de finition utilisent 0,002 à 0,005 mm. Les passes d'étincelle (avance nulle) à la fin d'un cycle permettent à la déviation de la machine de revenir en arrière, améliorant ainsi la précision dimensionnelle.
Taux d'enlèvement de matière spécifique (Q'w)
Exprimée en mm3/mm/s, c’est la mesure de productivité déterminante. Les meuleuses CNC modernes optimisent Q'w en temps réel grâce à la surveillance de la puissance pour rester proche du seuil de brûlure sans le franchir.
Défi commun
Dommages thermiques : le risque que chaque opération de meulage doit gérer
Le broyage génère une chaleur localisée intense — jusqu'à 1 500 degC au niveau de la zone de contact grain-pièce dans les cas extrêmes, ne dure que quelques microsecondes par contact avec un grain. Si la chaleur ne peut pas se dissiper assez rapidement, cela provoque :
- Brûlure de meulage — oxydation de la surface, visible sous forme de décoloration bleue/brune, indiquant des changements microstructuraux
- Contrainte de traction résiduelle — ce qui réduit considérablement la durée de vie en fatigue des composants en acier trempé
- Re-durcissement ou ramollissement de la surface — modification du profil de dureté pour lequel le traitement thermique a été conçu
La prévention des dommages thermiques nécessite une combinaison d'application agressive de liquide de refroidissement (buses haute pression de 50 à 80 bars dans certaines applications aérospatiales), une sélection appropriée des meules (structure ouverte pour une coupe libre) et des taux d'enlèvement de matière conservateurs lors des passes de finition.
L'analyse du bruit de Barkhausen et la diffraction des rayons X sont utilisées dans les industries où la qualité est critique (roulements, aérospatiale) pour vérifier de manière non destructive que les surfaces rectifiées sont exemptes de contraintes de traction résiduelles après l'usinage.
Guide de sélection
Choisir le bon abrasif pour le matériau
La sélection des meules est le principal levier en termes de productivité et de qualité de surface. Un mauvais abrasif ne se contente pas d’être moins performant : il peut brûler ou fissurer la pièce.
| Type abrasif | Idéal pour | Éviter activé | Coût relatif |
| Oxyde d'aluminium (Al2O3) | Aciers, aciers rapides, métaux ferreux | Carbure, céramique | Faible |
| Carbure de silicium (SiC) | Fonte, non ferreux, céramique, pierre | Acier trempé (réagit chimiquement) | Faible-Medium |
| Nitrure de bore cubique (CBN) | Acier trempé (au-dessus de 45 HRC), superalliages | Acier doux, aluminium | Élevé |
| Diamant | Carbure, céramique, glass, composites | Acier (la diffusion du carbone provoque une usure rapide) | Très élevé |
Technologie moderne
Comment le contrôle CNC a transformé la précision de la rectification
Les rectifieuses CNC modernes intègrent un retour en boucle fermée que les machines conventionnelles ne peuvent égaler. Les technologies clés comprennent :
- Jaugeage en cours de processus — Des sondes à air ou à contact mesurent le diamètre de la pièce pendant que le meulage est actif, ajustant automatiquement l'avance pour atteindre les dimensions cibles à 0,001 mm près.
- Capteurs d'émission acoustique — détecter le signal haute fréquence lorsque la meule entre en contact pour la première fois avec la pièce à usiner ou le dresseur, éliminant ainsi le temps de meulage à l'air et détectant la rupture de la meule
- Contrôle adaptatif de l'avance — La surveillance de la puissance de la broche renvoie les données à la CNC pour maintenir un taux d'enlèvement de matière constant à mesure que la roue s'use
- Équilibrage automatique des roues — des équilibreurs dynamiques à l'intérieur du boudin de roue corrigent le déséquilibre en temps réel, réduisant les vibrations en dessous de 1 g à la vitesse de fonctionnement
Une rectifieuse cylindrique CNC moderne peut effectuer un cycle de rectification d'arbre en moins de 90 secondes avec des valeurs Cpk supérieures à 1,67 — une capacité de processus que la rectification manuelle en mode batch ne peut pas approcher.
Conseils pratiques
Ce que les opérateurs doivent vérifier avant chaque cycle de meulage
Même la meilleure machine produit des déchets si les contrôles préalables à l'utilisation sont ignorés. La liste de contrôle suivante couvre les éléments ayant le plus grand impact :
- Effectuer un essai annulaire sur la meule — un ton métallique clair indique l'absence de fissures ; un bruit sourd signifie que la roue doit être jetée
- Vérifier la roue Régime nominal dépasse la vitesse maximale de la broche d'une marge de sécurité d'au moins 25 %
- Vérifier le liquide de refroidissement concentration et débit avant de démarrer : un liquide de refroidissement dégradé provoque des brûlures même à des paramètres conservateurs
- Habillez la roue au début de chaque nouveau travail ou après plus de 30 minutes d'inactivité pour restaurer la netteté de coupe
- Confirmer la pièce rigidité des fixations — une pièce qui vibre provoque des marques de broutage à des fréquences de 500 à 2 000 Hz, ruinant l'état de surface
- Inspecter pare-étincelles et protège-roue — les étincelles de broyage peuvent parcourir 3 à 5 mètres et les fragments de roue à vitesse de fonctionnement sont des projectiles mortels


