 0086-15068518279 (chinois)/001-5416026691 (anglais)


 En
Qu'est-ce qu'un Rectifieuse cylindrique CNC
Une rectifieuse cylindrique CNC est un outil de coupe de métal qui enlève une fine couche de matériau de la surface extérieure ou intérieure d'une pièce ronde à l'aide d'une meule abrasive rotative, tandis que la pièce elle-même tourne entre les centres ou dans un mandrin. Les lettres CNC signifient commande numérique par ordinateur, ce qui signifie que la tête de meule, la table de travail et l'axe d'alimentation se déplacent tous selon les instructions du programme plutôt que via des volants manuels. Le résultat est un arbre, un rouleau, une goupille ou une broche avec une tolérance de diamètre pouvant atteindre des niveaux de microns à un chiffre et une finition de surface bien plus lisse que celle que le tournage ou le fraisage peuvent produire seuls.
Concrètement, cette machine est le poste de finition qui vient après le tournage ou la trempe. Un arbre est d'abord ébauché sur un tour, puis traité thermiquement pour augmenter sa dureté, et enfin envoyé au Rectifieuse cylindrique CNC pour ramener le diamètre et la rondeur dans les chiffres serrés qu'exige un dessin. Les tourillons de vilebrequin automobile, les tiges de vérins hydrauliques, les broches de machines-outils et les sièges de roulement sont des travaux de meulage presque à chaque fois, car le tournage seul ne peut pas maintenir la rondeur ou la finition de surface dont ces pièces ont besoin une fois durcies.
Comment fonctionne le processus de broyage à l'intérieur de la machine
Quatre mouvements s'exécutent en même temps une fois qu'un cycle démarre, et leur compréhension explique pourquoi la machine peut respecter des tolérances aussi fines.
1
Rotation des roues - la broche de la meule tourne à une vitesse périphérique fixe, généralement comprise entre 35 et 45 mètres par seconde sur les machines abordées plus loin dans cet article, de sorte que les grains abrasifs coupent à une vitesse constante quel que soit le diamètre de la pièce.
2
Rotation de la pièce - la pièce tourne lentement entre pointes ou dans un mandrin de poupée, généralement de quelques dizaines à quelques centaines de tours par minute, de sorte que chaque point de la surface passe la roue de manière répétée.
3
Traversée de table - la table de travail fait glisser la pièce d'avant en arrière le long de la face de la meule pour les arbres longs, ou reste fixe pour le meulage en plongée d'un épaulement court ou d'une rainure en un seul passage.
4
Contrôle de l'alimentation - une vis à billes servo-entraînée pousse la tête de meule vers la pièce par pas aussi petits que 0,001 mm, ce qui permet à une machine CNC de conserver des diamètres qu'une meuleuse manuelle ne peut pas répéter de manière fiable.
Une passe de finition suit normalement une passe d'ébauche à une vitesse d'avance plus élevée, puis une étape d'allumage au cours de laquelle la meule effectue plusieurs passes à une avance supplémentaire nulle pour permettre à la machine de se stabiliser et d'éliminer tout stock restant. Ce séquencement est écrit une fois dans le programme CNC et répété sur chaque pièce, c'est pourquoi les lots de meulage d'arbres identiques restent bien plus cohérents que les pièces usinées à la main.
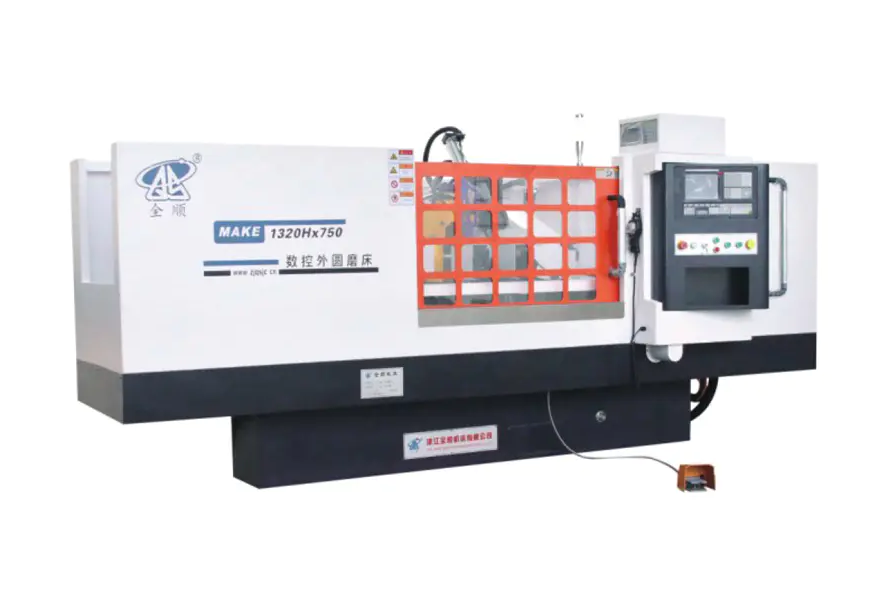
Principaux composants structurels et pourquoi ils sont importants
Cinq sous-systèmes déterminent la précision et la durabilité d'une rectifieuse au fil des années de production. Un acheteur qui compare les machines devrait les examiner chacune séparément plutôt que de juger une machine uniquement par son prix.
Moulage du lit et de la base
Le lit est une structure en fonte d'une seule pièce qui est vieillie et soulagée avant l'usinage final, de sorte qu'elle ne se déforme pas car elle absorbe les forces de coupe et les variations de température de l'atelier au fil des années d'utilisation. Un moulage plus lourd et bien nervuré amortit mieux les vibrations, et les vibrations sont le plus grand ennemi d'une finition de surface fine.
Broche de tête de roue
La broche porte la meule et peut utiliser soit des roulements, soit des roulements à film d'huile hydrodynamiques et hydrostatiques. Les broches à film d'huile fonctionnent plus froid lors de coupes lourdes et soutenues et conservent la précision de rotation plus longtemps, c'est pourquoi les modèles de plus haute précision dans le tableau de comparaison ci-dessous citent une vitesse de roue augmentée de 45 mètres par seconde sur une option de broche à pression dynamique et statique.
Guidages linéaires et vis à billes
Des guides linéaires de précision associés à des vis à billes préchargées entraînées par des servomoteurs à valeur absolue suppriment le jeu qui affectait les anciennes conceptions de voies coulissantes, offrant ainsi un pas d'avance minimum programmable d'environ 0,001 mm sur les machines référencées dans cet article.
Poupée et poupée mobile
La hauteur centrale limite directement le plus grand diamètre auquel un arbre peut tourner sans heurter le lit, c'est pourquoi les fabricants citent la hauteur centrale comme un chiffre de spécification de base plutôt qu'après coup. Le fourreau de la contre-pointe applique une pression centrale constante afin qu'un long arbre mince ne vibre pas ou ne se plie pas sous la force de meulage.
Logiciel de contrôle CNC et conversationnel
Une interface de meulage conversationnelle permet à un opérateur de saisir un diamètre cible, une longueur et une quantité d'enlèvement de matière sur un écran vide plutôt que d'écrire le code G à la main, ce qui réduit le temps de configuration pour les ateliers qui gèrent de nombreux petits lots différents plutôt qu'une pièce répétée pendant des mois à la fois.
Comparaison des spécifications des séries MK et MAK
Le tableau ci-dessous répertorie sept configurations courantes d'une gamme de produits fonctionnels des séries MK et MAK afin que les chiffres puissent être comparés côte à côte plutôt que de lire une fiche technique à la fois. Tous les chiffres sont des paramètres techniques déclarés par le fabricant pour chaque modèle.
| Modèle | Diamètre à meuler | Longueur maximale à meuler | Hauteur centrale | Taille de roue D.E. x L x ID. | Puissance totale du moteur |
|---|---|---|---|---|---|
| MK1350B | Maximum 500 mm | 1500/2000/3000/4000mm | 270mm | Phi750x75xPhi305mm | 20,63 kW |
| MK1332B | Phi8 à Phi320mm | 500/1000/1500/2000/3000mm | 180mm | Phi600x75xPhi305mm | 21,475 à 33,075 kW |
| MKE1332B | Phi8 à Phi320mm | 500/1000/1500/2000/3000mm | 180mm | Phi600x75xPhi305mm | 21,475 à 33,075 kW |
| MAK1320H | Phi8 à Phi200mm | 500 / 750mm | 135mm | Phi500x50xPhi203mm | 10,825 kW |
| MAKE1320H | Phi8 à Phi200mm | 500 / 750mm | 135mm | Phi500x50xPhi203mm | 10,825 kW |
| MK1320H | Phi8 à Phi200mm | 500 / 800mm | 135mm | Phi400x50xPhi203mm | 10,825 kW |
| MKE1320H | Phi8 à Phi200mm | 500 / 800mm | 135mm | Phi400x50xPhi203mm | 10,825 kW |
La vitesse périphérique des roues se situe à 38 mètres par seconde sur toute la portée , atteignant 45 mètres par seconde lorsqu'une broche à pression dynamique et statique est installée, et le poids maximum de la pièce varie de 50 kg sur la série H compacte à 1 000 kg sur la MK1350B. La lecture de ce tableau à côté du dessin de pièce devant vous est le moyen le plus rapide de présélectionner un modèle, car la plage de diamètres et la longueur entre les centres excluent la plupart des options avant que la puissance ou le type de broche n'entrent en ligne de compte dans la décision.
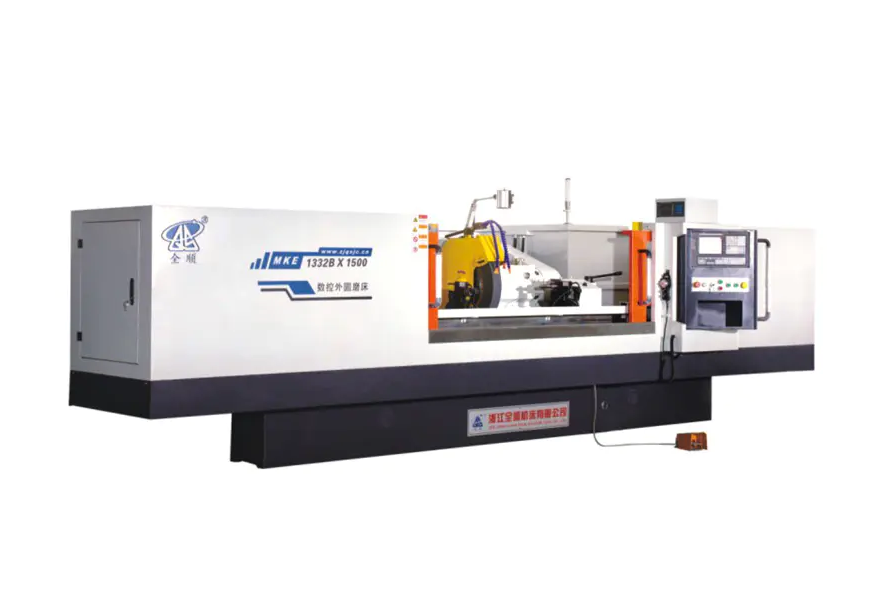
Faire correspondre un modèle à la taille de votre pièce et au volume de votre lot
Trois questions réduisent une gamme de sept modèles à un ou deux choix réalistes avant qu'un devis ne soit demandé.
- Quel est le plus grand diamètre et la plus grande longueur de la famille de pièces. Un atelier meulant de petites broches et des arbres courts de moins de 200 mm de diamètre et 800 mm de longueur s'adapte confortablement aux MK1320H, MKE1320H, MAK1320H ou MAKE1320H, tandis que les arbres jusqu'à 320 mm de diamètre et 3000 mm de long nécessitent le MK1332B ou MKE1332B, et tout ce qui approche 500 mm de diamètre et 4000 mm de long nécessite le MK1350B.
- Quel est le poids de la pièce la plus lourde ? La hauteur centrale et la capacité de charge des roulements suivent toutes deux le poids de la pièce, de sorte qu'une ébauche de vilebrequin de 900 kg n'a aucune raison d'être chargée sur une machine conçue pour 150 kg, même si le diamètre convient techniquement.
- L'enlèvement de matière est-il léger et répétitif, ou lourd et incohérent ? Les ébauches forgées ou coulées avec une matière inégale bénéficient de la puissance du moteur supplémentaire et du plus grand diamètre de roue des MK1332B et MK1350B, tandis que les barres pré-tournées avec une petite surépaisseur de meulage uniforme fonctionnent efficacement sur les machines de la série H de faible puissance.
Une règle simple utilisée par de nombreux planificateurs d'atelier consiste à dimensionner la machine en fonction de la plus grande pièce attendue au cours des trois à cinq prochaines années plutôt que seulement de la pièce devant eux aujourd'hui, car une rectifieuse est un atout à longue durée de vie et l'amélioration de la hauteur centrale ou de la longueur du lit ultérieurement est rarement pratique.
Industries et pièces qui dépendent de cet équipement
La rectification cylindrique apparaît partout où une pièce ronde doit s'accoupler avec une autre pièce ronde selon un ajustement à tolérance serrée, de sorte que la liste des applications s'étend bien au-delà d'une seule industrie.
| Industrie | Pièces typiques mises à la terre | Cible de tolérance typique |
|---|---|---|
| Pièces automobiles et moteurs | Tourillons de vilebrequin et d'arbre à cames, arbres de boîte de vitesses, axes de piston | 0,005 mm à 0,01 mm |
| Composants hydrauliques et pneumatiques | Tiges de vérin, pistons, tiroirs de valve | 0,005 mm à 0,02 mm |
| Fabrication de roulements | Bagues de roulement intérieures et extérieures, axes à rouleaux | 0,002 mm à 0,008 mm |
| Construction de machines-outils | Broches, vis-mères de précision, arbres de guidage | 0,003 mm à 0,01 mm |
| Machines textiles et d'impression | Rouleaux, arbres d'entraînement, cylindres d'impression | 0,01 mm à 0,02 mm |
Les travaux sur rouleaux et cylindres longs, tels que les rouleaux d'impression ou les arbres d'entraînement textiles, sont exactement la catégorie qui pousse les ateliers vers les options de lit plus long de la gamme MK1332B et MK1350B, puisque la longueur du lit entre les centres plutôt que le diamètre est généralement la spécification limitante pour ces pièces.
Sélection de la meule et paramètres de coupe
Le choix de la meule affecte la finition de surface et le temps de cycle autant que la machine elle-même. Il est donc tout aussi important d'associer le bon abrasif avec le bon débit d'alimentation que de choisir le bon modèle.
Type d'abrasif par matériau
- Les meules en oxyde d'aluminium conviennent aux arbres en acier au carbone et en acier allié, couvrant la grande majorité des travaux de meulage automobiles et d'ingénierie générale.
- Les meules en nitrure de bore cubique conviennent à l'acier trempé au-dessus de 55 HRC et conservent leur forme beaucoup plus longtemps que les abrasifs classiques lors de cycles de production répétés.
- Les meules en carbure de silicium conviennent à la fonte, au bronze et à d'autres matériaux non ferreux ou cassants sur lesquels l'oxyde d'aluminium se recouvrirait rapidement.
Paramètres de coupe typiques
Une passe de meulage grossier enlève généralement 0,02 mm à 0,05 mm de matière radiale par passe à une vitesse de table adaptée à la largeur de la meule, suivie d'une passe de finition à 0,005 mm à 0,01 mm par passe et d'une étape d'étincelle de deux à quatre passes sans alimentation supplémentaire. Le flux de liquide de refroidissement, généralement un fluide de meulage soluble dans l'eau, doit atteindre la zone de contact de la meule et de la pièce en continu, car l'accumulation de chaleur dans cette petite zone de contact est à l'origine de brûlures de meulage et de contraintes résiduelles dans la pièce finie.
Entretien quotidien et maintenance préventive
Des habitudes quotidiennes cohérentes permettent à une rectifieuse de conserver sa précision nominale pendant de nombreuses années plutôt que de sortir des tolérances en quelques mois.
| Intervalle | Tâche |
|---|---|
| Chaque quart de travail | Vérifiez le niveau et le débit du liquide de refroidissement, essuyez les rails de guidage, inspectez la roue pour déceler des éclats ou du vitrage. |
| Hebdomadaire | Dressez la meule, nettoyez le filtre à liquide de refroidissement ou le séparateur magnétique, vérifiez le niveau d'huile de lubrification |
| Mensuel | Vérifiez la température de fonctionnement de la broche, inspectez la vis à billes et le guide linéaire pour déceler le jeu, vérifiez l'alignement central. |
| Trimestriel | Nettoyage complet du réservoir de liquide de refroidissement, vérification de la pression de la poupée mobile, vérification de la précision géométrique avec une barre de test |
L’état du liquide de refroidissement mérite une attention particulière, car un liquide de refroidissement sale ou épuisé est la cause la plus courante d’une mauvaise finition de surface et d’une usure prématurée des roues, mais il s’agit également de l’élément le moins cher à réparer de cette liste.
Défauts de meulage courants et solutions pratiques
| Symptôme | Cause probable | Correction suggérée |
|---|---|---|
| Décoloration bleue ou brune en surface | Brûlure due à la chaleur excessive | Réduire le débit d'alimentation, augmenter le débit de liquide de refroidissement, dresser la roue |
| Marques de bavardage ondulées sur toute la longueur | Déséquilibre de la broche ou support de poupée mobile desserré | Rééquilibrer la roue, vérifier la pression centrale, inspecter l'usure des roulements |
| Diamètre conique sur toute la longueur de la pièce | Centres mal alignés ou fourreau de poupée mobile usé | Revérifiez l'alignement central avec un indicateur de test, réparez la contre-pointe |
| Finition de surface rugueuse ou terne | Face de roue vitrée ou chargée | Habillez la meule plus fréquemment, vérifiez que la qualité abrasive correspond au matériau |
Évaluation du coût, du rendement et de la période de récupération
Le prix d’achat ne représente qu’une partie du coût de possession. Une évaluation réaliste prend en compte au moins quatre facteurs ensemble.
- Temps de cycle par pièce , qui dépend de la vitesse de la roue, de la taille du pas d'alimentation et de la part du processus automatisée par rapport à celle chargée manuellement.
- Consommation d'énergie , où la puissance totale du moteur dans le tableau des spécifications donne un point de départ pour estimer le coût de l'électricité par quart de travail.
- Consommables pour roues et liquide de refroidissement , quelle échelle avec le diamètre de la roue et avec quelle agressivité les passes rugueuses enlèvent le stock.
- Taux de rebut et de reprise , qu'un système d'alimentation CNC répétable a tendance à réduire par rapport au meulage manuel, améliorant directement le débit efficace.
Les ateliers qui gèrent une gamme restreinte de pièces à volume élevé récupèrent généralement les coûts de la machine plus rapidement grâce à des gains de temps de cycle, tandis que les ateliers qui gèrent de nombreux petits lots différents récupèrent leurs coûts principalement grâce à la réduction du temps de configuration grâce à la programmation conversationnelle et à moins de pièces mises au rebut lors de la configuration du premier article.
Foire aux questions
Quelle tolérance une rectifieuse cylindrique CNC peut-elle atteindre ?
La plupart des rectifieuses cylindriques CNC industrielles maintiennent des tolérances de diamètre comprises entre 0,005 mm et 0,02 mm en production normale, et les machines équipées de broches à pression dynamique et statique combinées à un jaugeage en cours de processus peuvent atteindre une répétabilité à un chiffre au micron sur les travaux critiques sur les roulements ou les broches.
Quelle est la différence entre les noms des modèles MK et MAK.
Au sein de cette famille de produits, le préfixe MK désigne la configuration de meulage cylindrique CNC standard tandis que le préfixe MAK désigne une configuration compacte conçue pour des arbres plus courts et de plus petit diamètre, et un E ajouté dans le code de modèle tel que MKE ou MAKE indique généralement une option de contrôle ou d'entraînement améliorée sur cette même machine de base.
À quelle fréquence la meule doit-elle être dressée.
La fréquence de dressage dépend de la dureté du matériau et du taux d'enlèvement de matière, mais un point de départ pratique pour la plupart des travaux en acier est de dresser avant chaque passe de finition sur les diamètres critiques et au minimum une fois par équipe pour les cycles de production généraux, en ajustant plus tôt si l'état de surface ou le bruit du cycle change sensiblement.
Une machine peut-elle meuler des arbres courts et longs ?
Oui, à condition que la longueur entre les centres soit comprise dans les limites nominales du banc de machine, c'est pourquoi des modèles tels que le MK1332B sont proposés dans cinq longueurs de banc différentes, de 500 mm à 3 000 mm sur la même machine de base, permettant à un atelier d'adapter la longueur du banc à sa gamme de pièces typique sans payer pour les déplacements inutilisés.
Quelles limites de poids de pièce s'appliquent aux modèles plus petits.
La série compacte 1320H couverte dans le tableau comparatif est conçue pour un poids de pièce maximum de 50 kg, tandis que les MK1332B et MKE1332B de milieu de gamme peuvent atteindre 150 kg, et le plus grand MK1350B est conçu pour des pièces jusqu'à 1 000 kg, donc faire correspondre le poids de la pièce au modèle correct protège à la fois la précision du centre et la durée de vie des roulements.
Une vitesse périphérique de roue plus élevée signifie-t-elle toujours un temps de cycle plus rapide ?
Pas directement. Une vitesse périphérique plus élevée, telle que l'option de 45 mètres par seconde disponible avec une broche à pression dynamique et statique, améliore principalement l'uniformité de l'état de surface et la durée de vie de la meule à un taux d'enlèvement de matière donné, tandis que le temps de cycle réel dépend également de l'étape d'alimentation, de la vitesse de déplacement de la table et de la quantité de matière enlevée par la passe d'ébauche.


